Приветствую!
Может знает кто или есть знакомый у кого, который сможет изготовить с нуля или перешлифовать ручные цилиндрические развёртки под нужные мне размеры?
Размеры нужны
от 7.5, до 9.5 Через десятку.
То есть 7.5, 7.6, 7.7, 7.8, 7.9, 8.0, 8,1 ну и так далее до 9.5 мм


А купить регулируемую?Бывают 2х типов,с шариком внутри и с подвижными лезвиями.Это всё баловство.
http://www.moskit.info/
Размеры 7.0 7.5 8.0 8.5 9.0 Это стандартные размеры и они есть в продаже. Остальные они делали сами в нужный мне размер.
На сайте есть телефон. Спросите Татьяну Глобу. Она решает эти вопросы.
Я тут делал на заказ:Большое спасибо. 😊
http://www.moskit.info/
Размеры 7.0 7.5 8.0 8.5 9.0 Это стандартные размеры и они есть в продаже. Остальные они делали сами в нужный мне размер.
На сайте есть телефон. Спросите Татьяну Глобу. Она решает эти вопросы.
WWRИнструмент как по качеству?
почётный ветера
20-1-2017 10:58
Я тут делал на заказ:
А то я уже не помню где по инету заказывал в двух экземплярах разную мелочь. Мало того, что пришлось через предприятие заказывать.Пришло деловыми линиями, так еще почти каждый второй экземпляр брак. С тех пор только сам где нахожу там и беру.
Инструмент как по качеству?У меня жалоб не было. Но у меня с ними "особые" отношения.
Так как моя основная продукция - это матрицы для релоада под пресс Lee, то пришлось освоить изготовление таких зенкеров с нуля, а не просто переточка заводских.
Материал - У8, 9ХС (последнее мне понравилось больше). Беру круг ф14-ф12.
Сначала токарная обработка заготовки. Делаю упорную базу под ЗБ. После обработки в ФС ее отрезаю на ленточке.
При обработке в ТС угол конусности делаю поворотом каретки малой продольной подачи. В ФС зажимаю в УДГ, подпирая ЗБ. ФС естественно ЧПУ.
Режущая часть делается чуть длиннее необходимых размеров, чтобы перекрывала зону резания заготовки. Для визира ограничения подачи - делаю фаску. Державка простой цилиндрической формы, потому что все мои зенкера рассчитаны на работу в ТС, а не вручную. Хотя сделать на ФС квадрат под вороток это не проблема. Но нарезание матриц вручную мне кажется непродуктивным, только зажав в сверлильный патрон ЗБ (обязательно с СОЖ).
Сначала делал прямолинейные перья. Но однажды столкнулся с проблемой - появилось дробление из-за биения зенкера при нарезании матрицы. Изнутри по виду чем-то похоже на патронник в дшк.) Менял режимы резания (обороты, подачу) - ничего не помогало. Пришлось изготовить более сложную - винтовую (угол в 3-4гр). Что решило проблему. Дробление пропало (на зенкерах для калибров с бутылочной гильзой таких проблем не было, только там где один простой конус).
Размеры разверток делаю с чертежей соответствующих патронов, с учетом припуска на шлифовку и отжим металла гильзы при фулсайзе. Это самое непростое. Часто прежде чем получится одна нормальная развертка приходится делать 2-3 штуки предварительно.
Очень немаловажна была термообработка. Особенно точность выдержки заданной температуры при нормализации (выше - потеря hrc, ниже - лопнет).
Ну и ручная заточка дремелем (алмазный диск). И доводка тонкой шлифовкой (бумага 400). Получение "ленточки" в 0.5-1мм.
Но теперь освоен весь техпроцесс на любой калибр.
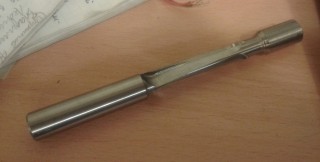
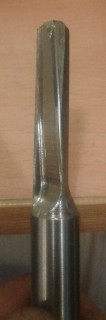
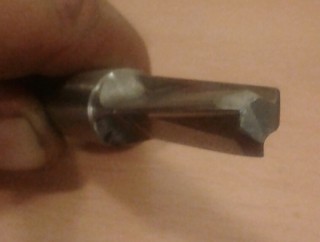
Немножко фоток по теме из мастерской.
Заготовки.
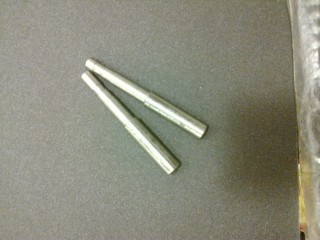
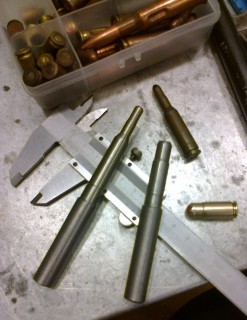
Готовый зенкер под .410*70. Гильза рядом.
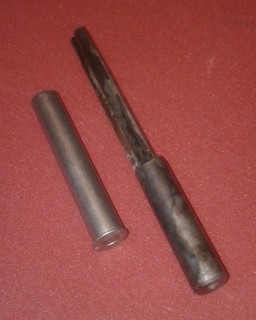
Нарезка в ФС. Заготовка зажата в токарном патроне поворотного столика и с упором в ЗБ.
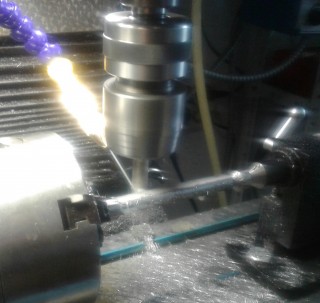
А вот нарезанный зенкер с винтовыми перьями.
signalkitingможно поинтересоватся в целях повышения образованности?
Какие допуски по размерам у вас в развертках с учетом последующей шлифовки матрицы?, т.е. развертка имеет чуть меньший размер от стандарта на сколько?, Вы делаете термичку?
Спасибо за ответ!
------------------
Лучше порох в пороховницах чем дробь в ягодицах!
Кто играет с динамитом - тот домой придет убитым!
Термичка по справочнику (У8, например, закалка 800 через воду и нормализация 160 пол-часа).
------------------
Лучше порох в пороховницах чем дробь в ягодицах!
Кто играет с динамитом - тот домой придет убитым!
signalkiting
нормализация 160 пол-часа
Отпуск.
E-ColtОтпуск.
Чото маловато темпры для отпуска, тем более для нормализации. Самый низкий отпуск вроде в 200 с лишним град идёт, и то это после цементации или цианирки. Побежалость - солома.
varanЧото маловато темпры для отпуска, тем более для нормализации. Самый низкий отпуск вроде в 200 с лишним град идёт, и то это после цементации или цианирки. Побежалость - солома.
Инструментальная сталь отпускается именно на таких температурах. Нормализация и отпуск - абсолютно разные процессы для разных задач. Нормализация проходит при температурах выше 721С. Цвет побежалости соломой достигается при температуре емнип около 280С, могу попозже точно посмотреть, если нужно.
E-ColtИнструментальная сталь отпускается именно на таких температурах. Нормализация и отпуск - абсолютно разные процессы для разных задач. Нормализация проходит при температурах выше 721С. Цвет побежалости соломой достигается при температуре емнип около 280С, могу попозже точно посмотреть, если нужно.
Инструментальная сталь - понятие ну ооочень растяжимое, от простецкой У7 до самокала Р18, и имя им - легион. И отпуски у всех конешно разные. 160 град для Р18 - разве это отпуск? Так, типа чуть согреться, как резала железо, так и будет резать. Я вот чесно никуда не глядел, но помню точно - самый низкий отпуск - солома, 230 град, делается после хим-терм обработки струмента. Потери твёрдости никакой, а хрупкость снимает немного
varan
И да, насколько помню - нормализация это гдето за 800 и с выдержкой. Сам не делал, для чего она не помню - нужды не было. Помойму для улучшения обработки резом.
Для увеличения прокаливаемости перед закалкой.
перемещено в купля-продажа инструмента