Случилось тут у меня событие, купил первый в своей жизни японский натуральный камень и не могу понять принцип по которому происходит процесс заточки.
Что происходит, и что сопссно меня удивило и вызвало вопросы 😊
Начал пробовать на нем различные стали.
Сначала нержавейку, не точит почти, блин думаю я ! ерунда какая-то.
Далее пробую какую-то "сухую" сталь российского производства (склонную к выкрашиванию) на стамесках, точит но ооооочень слабо, СОЖ чернеет но так, не особо, шоркать надо долго. Ну думаю да ! слабовато.
Хотя надо отметить, что выглаживает он при этом хорошо, что-то всё-таки снимает, или "наклеп" появляется я не знаю.
Дальше пробую нож из широгами, результат тот же, слабый съем еле еле темнеет СОЖ.
И тут беру железку от Веритас PM-11V и он её прямо грызет, если можно так выразится учитывая что это финишный этап. Он прям дерет её по ощущениям не хуже алмаза, а может и лучше. Все черное, пальцы черные, сьем бешеный. Причем вообще плевать по кромке или по плоскости, на секундочку рубаночного ножа 50мм.
А главное риску я уже не вижу в свою 20х лупу, а только какой то целлюлит, простите 😊, в виде бугорков или не знаю как этот эффект назвать.
Та же "песня" на стали А2, на старом советском долоте, на советской ударной отвертке, все чернющее.
Ну думаю, наверное твердые стали и порошки он точит хорошо, пробую порошковую сталь CPM V3, ииииии ... как по стеклу, вообще не точит 😊)
Что это все такое ! я не понимаю, помогите !!!
С уважением, 1shiva
Хотелось бы понять, что за камень.
Однако и вне этого можно кое-что сказать.
За редким исключением, большинство природных камней, в качестве абразива несут в себе частицы кремнезёма/диоксида кремния.
Его твёрдость по Моосу - 7.
Абразивная способность же камней зависит не только от количества этих частиц, но и от их распределения в породе, формы и того, насколько они в породе надёжно удерживаются.
Разумеется, такая, сравнительно невысокая твёрдость абразива, препятствует эффективной обработке сталей высоколегированных, со значительным количеством твёрдых карбидов - образованных обычными легирующими компонентами вроде хрома, молибдена, вольфрама, ванадия.
Поскольку твёрдость таких карбидов превышает не только твёрдость частиц на основе кремнезёма, но и, в некоторых случаях, твёрдость и искусственных абразивов более твёрдых - например, электрокорунда (по Моосу-9), вполне понятно, что абразив на основе кремнезёма с ними не справляется собственно резанием/царапанием, т.е. _абразивным_воздействием.
Тем не менее, некоторые стали, в т.ч. порошковые с высокой насыщенностью карбидами, абразивы на основе кремнезёма обрабатывают с разной степенью производительности - от околонулевой, до высокой.
И это объясняется разными, происходящими одновременно, процессами, сопутствующими абразивной обработке - в основном: трение и адгезивный износ.
Наиболее эффективно процесс съема стали происходит природными абразивами, когда сталь обладает сравнительно невысокой твёрдостью и мелкой структурой, либо вовсе без лигатуры, либо с умеренным её количеством, либо даже со значительным, но когда тот же хром находится в стали не в виде карбидов, а в твёрдом растворе.
Чуть менее эффективно, но тоже вполне производительно работают природные камни на основе кремнезёма в том случае, если оставляемая ими риска, по глубине и ширине, значительно превышает средний размер карбидов - их может просто "вырезать" из матрицы.
Когда же соотношение характеристик камня таково, что этого не происходит (особенности его связки и её истираемости, твёрдости, шероховатости рельефа рабочей поверхности камня и динамики его изменений в процессе работы, размер зёрен и их концентрация), то в зависимости от того, насколько сталь насыщена карбидами, какого они размера и насколько хорошо или плохо удерживаются матрицей - возможны совершенно разные сценарии того, как пойдёт дело.
Например - вот возьмём высокованадиевую порошковую сталь cpm s90v с относительно невысокой твёрдостью - конкретная была термообработана на 62 HRC, но для этой стали характерна высокая насыщенность карбидами хрома и ванадия, среднего размера 2-3мкм.
Если по ней поработать легко обновляющимся японским водником, который превосходен по производительности по той же Широгами на 63HRC, у которой нет таких карбидов и в помине, то сразу станет наглядно, что кремнезём, особенно на камне легко обновляющемся - не способен сделать с такой сталью ничего, кроме как выработать матрицу вокруг карбидов и они будут выступать:
 cpm s90v on JNat. Finish honing
По горизонтали кадра тут 1,5мм.
Хорошо это или плохо - зависит от того, насколько вам нужен или нет такой результат: для повышения агрессии реза иногда это полезно, когда карбиды на самой вершине РК обнажены, однако, неизбежно то, что мы не сможет сделать кромку, при разумных углах заточки, даже весьма больших, тоньше среднего размера карбидов - это автоматически обозначает, что особо высокой степени остроты так не получить. Зато в плане отделки, такая поверхность многим нравится и на ней, по понятным причинам, очень нескоро станут появляться какие-то посторонние царапки и прочая гадость.
Если мы поработаем по такой же стали более твёрдым камнем и с более крупным зерном - когда риска, оставляемая камнем столь крупна, что позволяет "вырезать" карбиды из поверхности, то мы можем получить более выраженный съём и производительность работы, кромка будет больше выражена рельефом от именно рисок камня, но особой тонкостью она, опять-таки обладать не будет - потому что риска камня крупна, даже крупнее среднего размера карбидов, как я сказал ранее. Например - это заточка того же клинка левантийским камнем, грубоватым:
 Sharpening cpm s90v steel on pierre du levant. Micro
По горизонтали кадра 1.83мм.
Если же мы возьмём природный камень значительно более твёрдый, и поработаем, например, по стали с меньшей насыщенностью карбидами, но значительно более крупными - размером запросто под 20-40мкм. и даже крупнее, но хорошо удерживающимися матрицей в силу грамотной термообработки, мы сможем получить куда более высокую степень остроты, но наиболее крупные карбиды всё равно будут выступать, и если они окажутся на самой кромке, то скорее всего, они в какой-то момент либо выпадут, от бокового давления на них при заточке, либо будут крошиться - при высокой твёрдости, карбиды и довольно хрупки.
Однако, для многих сталей не порошковых высоколегированных, вполне характерна т.н. карбидная строчечность- т.е. расположение карбидов в матрице "дорожками - строчками" - и мы можем доработать до того момента, когда на кромке у нас карбиды останутся только наиболее мелкие, и кромку удастся сделать и тоньше среднего размера карбидов и достаточно однородную - например - х12мф в заточке на грубом арканзасе:
 Х12МФ steel sharpening. Microstructure.
Масштаб не помню, но он сопоставим с предыдущими снимками.
Если мы возьмём опять-таки японский камень, но не настолько мягкий, как в первом примере, и поработаем по стали порошковой, но с более сбалансированным составом и характеристиками, нежели S90v - например - Элмакс - у которого в т.ч. и насыщенность карбидами поменьше, а заодно уменьшим пятно контакта, чтобы увеличить интенсивность обработки (путём повышения угла) - то можем легко создать природным камнем даже довольно тонким, вполне чётко оформленную микрофаску. Однако, её характер у нас будет тоже специфичен - камень не станет от уменьшения пятна контакта лучше справляться с твёрдыми карбидами, но он сможет частично вырезать их, а частично - обнажить. И мы получим выраженный "зубчик" на кромке:
 Elmax steel sharpening. microbevel on Nakayama
Ну а если мы возьмём очень-очень твёрдый и очень-очень тонкий камень, то даже по порошковой стали с относительно (для порошковых) "несложным" для заточки составом и структурой - например s30v - то вырезать карбиды мы не вырежем, работая с умеренным давлением мы даже сможем избежать их крошения, но и не создадим достаточно тонкой кромки, если перед этим камнем не подготовили клинок достаточно тонко искусственными абразивами, чтобы природнику осталось лишь чуть "дооформить" результат - в принципе это норма - к доводке приступают тогда, когда "рабочая острота" уже достигнута. Выглядеть это будет как-то так:
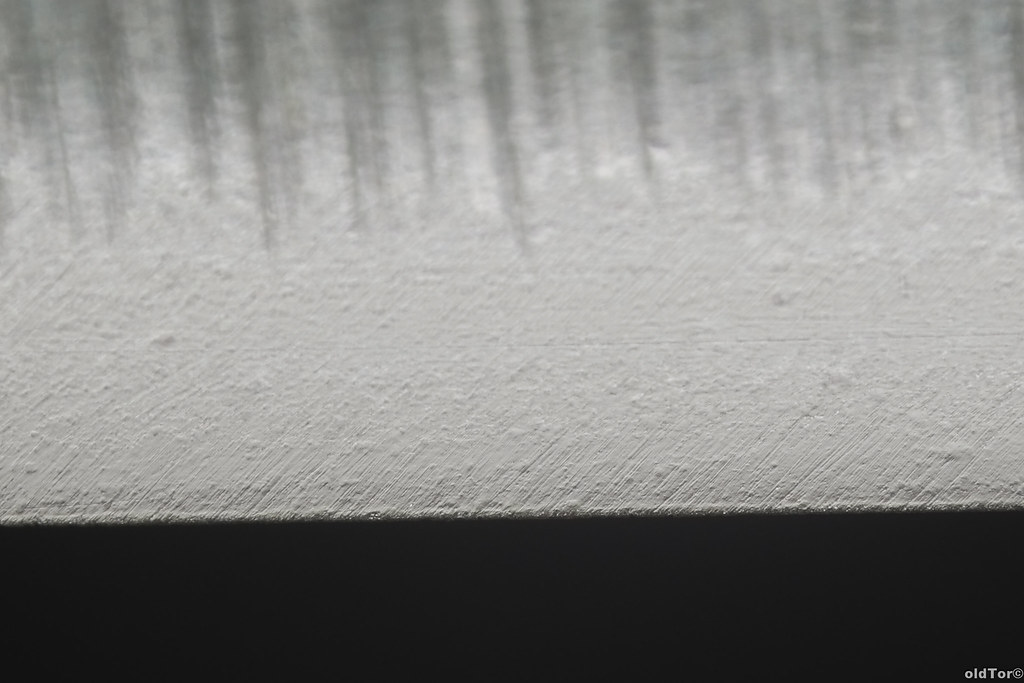 cpm s30v on natural hone-stone. Finish honing
Тут 1мм. по горизонтали. Не лучший пример, но зато я его быстро нашёл в своём архиве.
Что касается упомянутых выше воздействий трением и адгезией.
Как я недавно объяснял и приводил наглядным пример в этой теме:
forummessage/224/29
Потемнение СОЖ, поверхности камня - никак напрямую не может нам сказать об эффективности именно _абразивного_ воздействия. Это может являться банальным следствием как трения, так и адгезивного воздействия - когда постоянно возникающие за доли секунды на поверхности сталей оксидные плёнки, истираются и именно продукт их истирания заставляет темнеть СОЖ.
В какой степени это заметно - зависит от того, к какой группе сталей принадлежит обрабатываемая (так как, ясное дело, хромистые и обычные низколегированные инструменталки не будут иметь одинаковых оксидных плёнок), а также от того, с какими СОЖ/ПАВ мы работаем и какова шероховатость обеих трущихся поверхностей.
Что касается адгезивного воздействия - об этом лучше всего написано у Тодда Симпсона - даже такой абразив, как вакуумплотная керамика, состоящая из спечённого зерна электрокорунда/оксида алюминия - если рельеф выглажен слишком или слишком тонко притёрт, почти "заполирован" - резать не сможет и будет, в силу своей твёрдости, крошить карбиды и вдавливать их самих и их обломки в матрицу, а потом "уносить" их с клинка адгезивным воздействием.
Подробно можно почитать об этом явлении с иллюстрациями с помощью сканирующего электронного микроскопа, в его статьях:
https://scienceofsharp.com/2019/11/03/carbides-in-maxamet/
- там помимо прочего, показано наглядно, что и после искусственного камня на основе электрокорунда, но на не самой твёрдой связке, и после японского природника - происходит именно обнажение карбидов, а на них самих воздействия практически не оказывается.
Ещё примеры, тут об арканзасе - есть в этой статье:
https://scienceofsharp.com/2021/09/14/carbides-in-k390/
Об адгезивном воздействии керамикой - тут:
https://scienceofsharp.com/202...s110v-part-2-3/
Все статьи легко переводятся в один клик браузерным переводчиком и достаточно неплохо, чтобы всё было понятно.
В общем - надо понимать, что природные камни, при всех своих плюсах в том, как некоторыми из них удобно работать по обычным сталям, в т.ч. и весьма твёрдым, и какие возможности по использованию в полной мере структуры сталей высоколегированных и порошковых они могут дать, если мы _знаем_что_делаем_и_для_чего_, не являются панацеей и если мы, к примеру, хотим наоборот - НЕ зависеть от структуры стали и её состава и получать при том результат именно тот, который хотим всегда, и хотим сами создавать полностью ту тонкость РК и тот характер реза, какой хотим - то нам стоит обратить внимание на искусственные абразивы, причём колоссальное внимание обратить на характеристики связки их, для разных этапов обработки.
В общем - хорошо, когда "арсенал" заточника включает в себя некоторое разнообразие абразивов, чтобы можно было действовать так, как уже давным-давно действует промышленность:
Выбирать абразив под ту или иную группу сталей или даже отдельную сталь, этап обработки. По типу абразива, концентрации и по характеристикам его связки.
Тогда можно рассчитывать на то, чтобы получать максимально качественный результат за минимальное количество времени и прикладывая минимум усилий и "танцев с бубном".
Вам придётся изучить ваш японский природник снова, тестируя по разным сталям, но уже с багажом знаний, которые я привёл - пусть это и малая толика их, но даёт понимание основных процессов и закономерностей.
С этим уже можно будет не только сделать выводы "постфактум", что и как ваш камень обрабатывает, но на совокупности их и этой информации, прикинуть заранее - какую тенденцию по сталям какой группы, этот камень будет демонстрировать - это поможет здорово сократить времязатраты и заранее понимать - где он к месту, где вовсе бесполезен, а где может сработать, если его иначе притереть или более тщательно подготовить клинок к переходу на него.
Также, важно учесть, что логично вытекает из вышесказанного, что зерно кремнезёма в природниках, особенно при обработке сталей высоколегированных, истираться и затупляться будет относительно легко. И потому важно своевременно обновлять поверхность камня притиркой (разумеется, сугубо на суспензии свободного абразивного зерна - не на закреплённом! Вы наверное это и так знаете, но на всякий случай упомяну).
Приобретался, ну в общем то для столярки и приобретался 😊 для сталей типо PM-11V и А2, стамесок и.т.д
Ожидал, ну сопссно ожидал более стабильной работы по разным типам стали. Мой прежний опыт это водники, алмазы, керамика, пасты, и оно все как то боль-менее стабильно по разным типам стали. Понятно, что скорость работы разная на разных сталях, но не такая лютая разница как тут.
Нержавейку (Викторинокс, Самура) снимает ооочень медленно, можно сказать никак, а блин "дубовую" 62ед. сталь А2 снимает так что я пальцы щеткой еле отмываю.
CPM V3 он не точит, прям совсем, а PM-11V тоже порошковая сталь, снимает очень эффективно. Широгами на японском ноже он полирует но на салфетке почти нет черноты. Сталь DSR1K6 на японском ноже снимает так что все чернющее, а стамески из примерно такой же Российской стали, снимает медленно.
Описание получилось немного сумбурное, одно понятно, что мне ничего не понятно 😊 я в заточке еще "зеленоват" так, что вполне могу просто что-то не так делать.
Думаю пришла пора покупать микроскоп 😊
Должна быть достаточно производительна и относительно чистенько работать по обычным инструменталкам (куда A2 как раз укладывается) и углеродкам - Широгами, если та действительно термообработана так, как её обычно готовят - на 63-64HRC - неудивительно, что обрабатывается тоньше и несколько медленнее, чем А2.
Твёрдость камушка - скорее всего по 5-балльной шкале между 4-5 ближе к 4 - скорее всего плотность довольно большая, несмотря на "су" (поэтому суита - имеются "дырочки в структуре"), но благодаря им же, должна быть и вменяемая обновляемость.
Имеет смысл как следует "играть" с количеством и консистенцией суспензии.
По 3V - ожидаемо - там крупная довольно структура, и когда слой матрицы снят, дальше по карбидам она просто будет скользить, максимум, ещё больше их обнажая.
Про состав и металлографию PM-11V, насколько я понимаю, никто ничего толком не знает, кроме рекламных ничего не значащих восторгов, но заявляется очень мелкая структура, пригодная для заточки на обычных "столярных" водных синтетиках в т.ч. японских- потому и природник с ней справляется хорошо.
Не очень понятно, что с нержой = скорее всего, камушек несколько "нежноват" и "мягковат" для эффективной работы по нерже, его зерно просто "вязнет" в ней. Но вообще это странновато - обычно мягковатую нержу суита берёт быстро и грубовато. Правда, если нержа уровнем термообработки не ниже трамонтины серии про-мастер или сенчури, чего нельзя сказать про самуру - там мало того, что разлёт по термообработке бывает очень большой даже в рамках одной серии, да и к качеству сырья большие вопросы - попадались не раз множественные неметаллические включения в их ножах, так что на неё я бы не особо ориентировался, как, впрочем, и на викторинокс: для нержавеек подобного типа вообще целесообразнее на финиш (да и на заточку) что-то потвёрже - в основном электрокорунд на связках порядка СТ1-СТ2, ну иногда некоторые бруски со связками порядка похожей на СМ2 тоже ничего, если не чрезмерно обновляющиеся.
oldTor
Ренге суита - для столярно-плотницкого режущего инструмента и ножей - хороший выбор.
Спасибо, за разьяснения ! теперь немного понятнее стало, "карбиды в матрице" для меня вообще откровение, не читал не думал про это. И теперь это меняет мое осознание процесса 😊
Качество затачиваемой поверхности похоже на то, что у Вас на фото, там где нет выраженной риски, а есть "бугорки" я конечно это еле-еле вижу в лупу но будто бы это оно.
Просто я первый раз вижу такое каечство поверхности, и для меня это необычно, но с Вашим описанеим все немного проще понять.
То, как он точит нержавейку и вызвало у меня наибольшее недоумение, как это так, точит А2 и не точит нержу. Хотя возможно да ! такая нержа, поробую другую.
Вообще с нержей это только эксперимента ради, камень её увидит только в качестве теста, я его брал под столярку где он в первом приближении мне вроде как очень нравится.
Подскажите! какое увеличение на Ваших фото ?
В приведённых снимках везде кроме второго, масштаб съёмки 12:1 с объективом микроскопа Ломо План 10х0.22 - т.е. 10-кратный объектив с числовой апертурой 0.22, на конечный тубус. Тубус увеличен так, чтобы на матрице фотокамеры кроп 1,5 получался масштаб 12:1 (для лучшего покрытия кадра исправленным полем, которое у этого объектива не очень широкое, а при таком приросте масштаба ещё не происходит заметного дифракционного размытия при такой невысокой числовой апертуре и разрешающей способности - она у него порядка 1.53мкм., а предельная возможная для него порядка 1.25мкм. по критериям Рэлея и Аббе соответственно).
На втором - объектив другой - на систему "бесконечность" Сarl Zeiss Jena GF-Planachromat 12.5x/0.25 (разрешающая повыше - 1.34мкм. по Рэлею и 1.1мкм. по Аббе) - применён с такой тубусной линзой, с которой получается его расчётный масштаб - 12,5:1.
Поскольку понятие "кратности" не применяется для микрофотографии (когда дескрипшн пишется грамотным в этой области человеком) и там используется понятие именно "масштаб съёмки" - то указывается масштаб и кроп-фактор камеры - высчитывается масштаб по соотношению физического размера матрицы и того, какой размер/фрагмент объекта на ней помещается при съёмке. Делается это обычно съёмкой в тех же условиях шкалы объект-микрометра или слайд-микрометра, затем значение физической длины матрицы делится на значение поместившейся в кадр длины шкалы и мы получаем значение масштаба съёмки.
Даже с учетом, что работа идет с суспензией и\или камень мягок и пр.
abarsa вполне по своему камню может проконсультировать, вероятно.
oldTorЯрослав, а есть у Вас фото алмазного бруска, на котором так же видны зерна алмаза, ну например в 5 микрон? Мне для своих заморочек нужно.
Однако, для многих сталей не порошковых высоколегированных, вполне характерна т.н. карбидная строчечность
sedon
Полезно иногда обновлять шероховатость поверхности камня.
Даже с учетом, что работа идет с суспензией и\или камень мягок и пр.
abarsa вполне по своему камню может проконсультировать, вероятно.
Сегодня вот первый раз притер ради интереса на 600м КК. И вот те стамески о которых я написал в первом посте, тоже начал точить только в путь. Не могу посмотреть качество риски я её просто не вижу через лупу (заказал микроскоп) и потому даже не могу понять как он там снимает в отличии от тонко притертого.
А он мне уже мнгое рассказал и показал. Не могу же я бесконечно человека расспрашивать на том лишь основании, что я купил у него камень 😊 потому пишу тут. А понять судя п всему мне предстоит многое
Gukepshev
Ярослав, а есть у Вас фото алмазного бруска, на котором так же видны зерна алмаза, ну например в 5 микрон? Мне для своих заморочек нужно.
Так же - в смысле как?
Есть не очень подробный снимок Columbia "5мкм" на полимерной связке в несколько недостаточном увеличении для такого малоконтрастного объекта, брусок слегка поработавший - есть следы снятой стали, налипшие на некоторые участки бруска: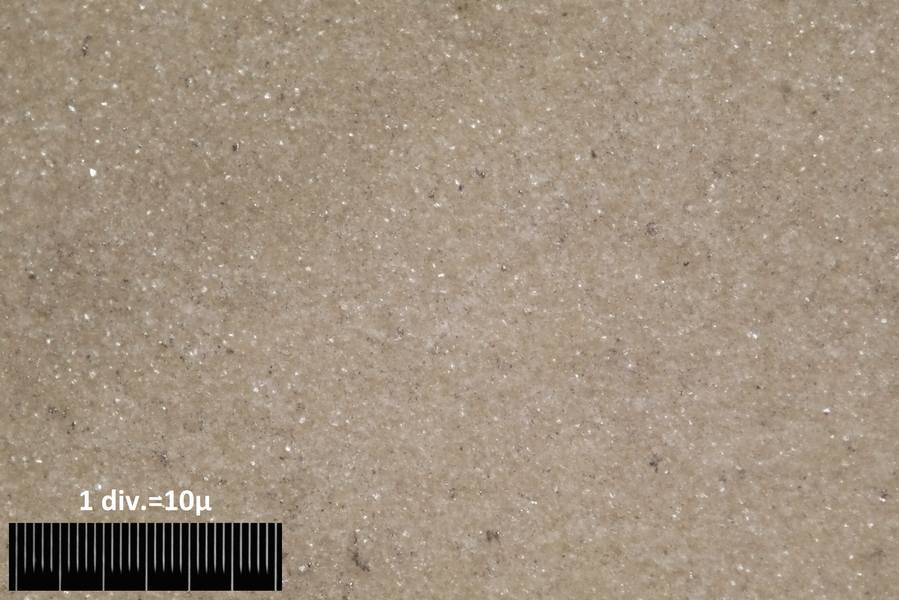
Там 5мкм. не точное указание - нечто вроде средней точки фракции или рядом. - по инфе от производителя, брусок ближе всего к нашим 7/5 по фракции.
oldTor
Так же - в смысле как?
Есть не очень подробный снимок Columbia "5мкм" на полимерной связке в несколько недостаточном увеличении для такого малоконтрастного объекта, брусок слегка поработавший - есть следы снятой стали, налипшие на некоторые участки бруска
Спасибо, именно то что было нужно.
forummessage/224/89
oldTor
Снимок уже довольно "старый" - видно не очень-то... Я попробую переснять на досуге - если получится - опубликую в профильной теме:
forummessage/224/89
было бы отлично, на притире тоже интересно.
ArtyddfВот! Поэтому лучше сразу новый япнат под себя притереть.Сегодня вот первый раз притер ради интереса на 600м КК. И вот те стамески о которых я написал в первом посте, тоже начал точить только в путь.
...
А понять судя п всему мне предстоит многое
Как вариант, шероховатость рабочей поверхности Вашей суита могла после алмазной пластины быть, подвыглаженной и т.п.
oldTorЯрослав, благодарю за очередной, очень интересный и содержательный пост! Очень наглядно!
Однако и вне этого можно кое-что сказать.
ArtyddfСегодня вот первый раз притер ради интереса на 600м КК. И вот те стамески о которых я написал в первом посте, тоже начал точить только в путь. Не могу посмотреть качество риски я её просто не вижу через лупу (заказал микроскоп) и потому даже не могу понять как он там снимает в отличии от тонко притертого.
А он мне уже мнгое рассказал и показал. Не могу же я бесконечно человека расспрашивать на том лишь основании, что я купил у него камень 😊 потому пишу тут. А понять судя п всему мне предстоит многое
Ещё один момент, я его с Александром как-то обсуждал. Он часто притирает камни для хороших фотографий. Потому, считай, любой камень нужно под себя готовить собственноручно, чтобы исключить факторы "дружественного огня".
Иногда стоит даже начинать не с порошка, соответствующего предположительным кондициям, а на ступень-два-три грубее. Иной раз ab ovo.
sedonНе "вероятно", а обычно консультирует. Опыт у него большой.
abarsa вполне по своему камню может проконсультировать, вероятно
ВашитоманИ не только. Дело в том, что япнаты часто "работают" лучше с автосуспензией. Но на одних камнях она появляется "сама" в процессе заточки, а на других её предварительно надо "добыть".
любой камень нужно под себя готовить собственноручно, чтобы исключить факторы "дружественного огня".
Это Ваш камень? 😛
Сёбудани Сиро Суита Ренгэ
Твердость (1-5): 5
Если "да" то действительно нужно пробовать искать нужную шероховатость и/или использовать суспензию других япнатов и иных натуралов.
ArtyddfНу вот видите, говорите не понимаете, а камень под свои задачи купили хороший)))
Вообще с нержей это только эксперимента ради, камень её увидит только в качестве теста, я его брал под столярку где он в первом приближении мне вроде как очень нравится
По нерже лучше работают не авасе-то, а нака-то. Идеальными считаются Аото. У Александра их есть, хорошие. Так же не плохи из япнатов для нержи "тадзима", "йохаку", "амакуса" и др. Ну или американский заточной камень - вашита 😀
ChydinJo-Haku, с одним "k".
йохакку
yemzСпасибо, исправил. С языками у меня проблема: на родном и то пишу с ошибками.
Jo-Haku, с одним "k".
ChydinПожалуйста, не за что.
Спасибо, исправил. С языками у меня проблема: на родном и то пишу с ошибками.
Просто есть у меня этот камень, поэтому и "резануло" в названии.
yemzТакая же история. И есть опыт заточки разной нержи на разных абразивах, в том числе и природных. Хонияма Асаги, купленая у "abarsa" конечно грызёт нержу не хужей байкалита, арканзаса или чарнлифорреста, только толку от этого не много.
есть у меня этот камень
ChydinЯ не про это, а всего лишь про правильность в том, как камень называет сам производитель. Всё остальное, это только мои впечатления от работы Jo-Haku.
... только толку от этого не много.
"Механизмы обработки высоколегированных сталей природными абразивами":
https://oldtor.ru/mehanizmy-obrabotki-prirodnymi-abrazivami
------
"Теория без практики мертва и бесплодна, а практика без теории бесполезна и пагубна" П.Л. Чебышев.
Несмотря на наши разногласия я сейчас говорю очень серьезно. Буду делиться ссылкой.